Tanto en las refinerías de azúcar como en las plantas farmacéuticas, las líneas de embotellado de zumos y las fábricas químicas, el color es uno de los primeros indicadores de calidad que percibe el cliente. Una corriente oscura de melaza, un caldo de fermentación ámbar o un extracto vegetal marrón suelen tener que convertirse en un líquido transparente y cristalino antes de poder comercializarse. La filtración por membrana, el intercambio iónico y los blanqueadores oxidantes desempeñan un papel importante en la industria, pero decoloración con carbón activo sigue siendo la técnica más utilizada para eliminar el color no deseado de los líquidos sin alterar la composición química del propio producto.
El carbón activo decolorante actúa adsorbiendo grandes moléculas orgánicas, responsables del color, en una enorme red de poros internos. Fuerzas físicas como la atracción de van der Waals y el apilamiento π–π, reforzadas por interacciones electrostáticas y enlaces de hidrógeno, fijan los cromóforos a la superficie del carbón, mientras que una estructura mesoporosa bien desarrollada permite que estas moléculas de pigmento, relativamente grandes, puedan acceder al interior en primer lugar. La materia prima, el método de activación, el tamaño de las partículas y los parámetros operativos —como la dosis, el pH, la temperatura y el tiempo de contacto— determinan la eficiencia con la que se produce este proceso.
En los apartados siguientes se explica paso a paso la base científica: qué es el carbón decolorante, cómo funcionan los mecanismos de adsorción, cómo se fabrica el material, qué características técnicas son las más importantes y cómo seleccionar y utilizar el tipo adecuado para un proceso industrial.
¿Qué es el carbón activo para decoloración?
El carbón activado para decoloración es un tipo de carbón activado diseñado para adsorber moléculas orgánicas grandes, causantes del color, presentes en líquidos, en lugar de los pequeños contaminantes disueltos a los que se dirigen los tipos de carbón habituales. Su característica definitoria es una red de poros rica en mesoporos, lo suficientemente amplios como para admitir moléculas de pigmento que los carbones con predominio de microporos excluirían.
Al igual que todos los carbones activados, los de grado decolorante se fabrican a partir de materias primas ricas en carbono que se carbonizan y, posteriormente, se activan para crear una superficie interna que puede superar los 1.000 metros cuadrados por gramo. Lo que distingue a un grado decolorante de uno de uso general es la distribución de esa superficie entre los distintos tamaños de poros. Los carbones estándar para la purificación del agua suelen tener una predominancia de microporos, ya que los contaminantes como el cloro, los disolventes clorados y los compuestos orgánicos volátiles son moléculas pequeñas. Los colorantes son diferentes: son voluminosos, aromáticos y, a menudo, están parcialmente polimerizados, por lo que necesitan poros de transporte además de sitios de adsorción.
El carbón activo para decoloración se suministra tanto en carbón activado en polvo y en forma granular. Los grados en polvo, normalmente molidos a un tamaño inferior a 200 mesh, se dosifican directamente en un líquido, se mezclan y, a continuación, se filtran, lo que constituye el método estándar para la decoloración por lotes en plantas azucareras, alimentarias y farmacéuticas. Los grados granulares se introducen en lechos fijos o columnas para un funcionamiento continuo, lo cual es habitual en grandes refinerías e instalaciones de tratamiento de aguas.
¿En qué se diferencian las moléculas que dan color?
El color de los líquidos casi siempre se debe a moléculas orgánicas que contienen cromóforos, es decir, estructuras formadas por dobles enlaces conjugados y anillos aromáticos que absorben la luz visible. Entre los ejemplos más habituales se encuentran:
- Melanoidinas, compuestos poliméricos de color marrón que se forman en las reacciones de Maillard durante el procesamiento del azúcar y la fermentación
- Productos de caramelización, polímeros de alto peso molecular que se forman cuando los azúcares se calientan en exceso
- Polifenoles y taninos a partir de materias primas de origen vegetal, como zumos de fruta, vinos y extractos botánicos
- Ácidos húmicos y fúlvicos que dan al agua natural su tono amarillo-marrón
- Colorantes sintéticos procedentes de la industria textil y de los tintes, que están diseñados específicamente para resistir la decoloración
La mayoría de estas moléculas tienen un peso molecular que oscila aproximadamente entre 200 y varios miles de daltons, mucho mayor que el de las moléculas pequeñas que predominan en la adsorción microporosa. Muchas son planas y ricas en electrones, una geometría que resulta ser muy favorable para la adsorción sobre superficies de carbono. Esta combinación de gran tamaño y estructura aromática es precisamente lo que la red de mesoporos de un carbón decolorante está diseñada para capturar.
¿Cómo elimina el color el carbón activado? La ciencia de la adsorción
El carbón activado elimina el color mediante adsorción, es decir, la adhesión de moléculas de pigmento disueltas a la superficie interna del carbón. Intervienen varias fuerzas: la atracción de van der Waals, débil pero omnipresente; el apilamiento π–π direccional y fuerte entre los anillos aromáticos y los planos del carbón similares al grafeno; y, dependiendo de la química de la superficie y del pH, la atracción electrostática y los enlaces de hidrógeno. La adsorción es un fenómeno superficial, más que una absorción: las moléculas de color quedan capturadas en las paredes de los poros, en lugar de penetrar en el material a granel.
Fis sorción: fuerzas de Van der Waals y apilamiento π–π
El mecanismo principal es la adsorción física, o fisorción. Todo carbón activado contiene pilas entrelazadas de láminas similares al grafeno, y los electrones deslocalizados en esos planos aromáticos interactúan fuertemente con los anillos aromáticos y los dobles enlaces conjugados que conforman los cromóforos. Esta interacción, conocida como apilamiento π–π, explica por qué el carbón activado es tan selectivo con respecto a los colorantes y los pigmentos naturales —la mayoría de los cuales son aromáticos— frente a moléculas polares pequeñas, como los azúcares y las sales. Los estudios revisados por pares sobre la adsorción de colorantes identifican sistemáticamente las interacciones π–π como el mecanismo principal, con la ayuda de la dispersión y los enlaces de hidrógeno.
La fisisorción es un proceso rápido —el carbón en polvo suele alcanzar el equilibrio de adsorción en cuestión de minutos— y es reversible, lo cual resulta importante más adelante, cuando se plantea su regeneración o reutilización.
Interacciones electrostáticas, enlaces de hidrógeno y química de superficies
Las superficies de carbono no son químicamente inertes. La oxidación que se produce durante la activación y la fabricación deja grupos funcionales que contienen oxígeno, como los grupos carboxilo, hidroxilo, fenólico y lactona, que modifican el comportamiento de la superficie en el agua. Estos grupos tienen una carga que depende del pH de la solución, por lo que la interacción electrostática entre la superficie de carbono y un pigmento ionizado puede ajustarse:
- A valores de pH inferiores al punto de carga nula del carbono, la superficie presenta una carga neta positiva y atrae a los colorantes aniónicos, o ácidos.
- Por encima de ese punto, la superficie presenta un valor neto negativo y favorece los colorantes catiónicos, o básicos.
- Los enlaces de hidrógeno entre los grupos superficiales y los grupos funcionales del pigmento aportan un nivel adicional de selectividad.
Cuando un pigmento reacciona químicamente con los grupos superficiales, formando enlaces más fuertes y, en parte, irreversibles, el proceso se aproxima a la quimisorción y a la complejación superficial. Se trata de un factor secundario, pero útil, que contribuye a la decoloración, especialmente en el caso de los colorantes de complejos metálicos y los pigmentos que presentan grupos laterales ionizables.
Por qué los mesoporos determinan el rendimiento de la decoloración
Los poros se clasifican según su diámetro, y cada clase desempeña un papel distinto en la eliminación del color:
| Clase de poro | Diámetro | Papel principal en la decoloración |
| Microporos | Menos de 2 nm | Sitios de adsorción de alta energía para moléculas pequeñas; medidos mediante el índice de yodo |
| Mesoporos | De 2 a 50 nm | Vías de transporte y sitios de adsorción de los pigmentos de gran tamaño; medidos mediante el índice de azul de metileno |
| Macroporos | Más de 50 nm | Canales de entrada que aceleran la difusión hacia el interior de la partícula |
Una molécula de color de varios nanómetros de diámetro simplemente no puede penetrar en un microporo, por muy atractivo que sea el sitio de adsorción que se encuentre detrás. Por lo tanto, los mesoporos son la estructura decisiva, ya que proporcionan a las moléculas de pigmento acceso físico a una gran parte de la superficie interna del carbono. Por eso, los grados decolorantes a base de madera, cuya materia prima desarrolla de forma natural una red de poros anchos, superan sistemáticamente a los grados con predominio de microporos en las pruebas con azul de metileno y colorante de caramelo, incluso cuando sus índices de yodo son similares. La distribución del tamaño de los poros, más que la superficie total, es lo que distingue a un carbón decolorante excelente de uno mediocre.
¿Cómo se fabrica el carbón activo para la decoloración?
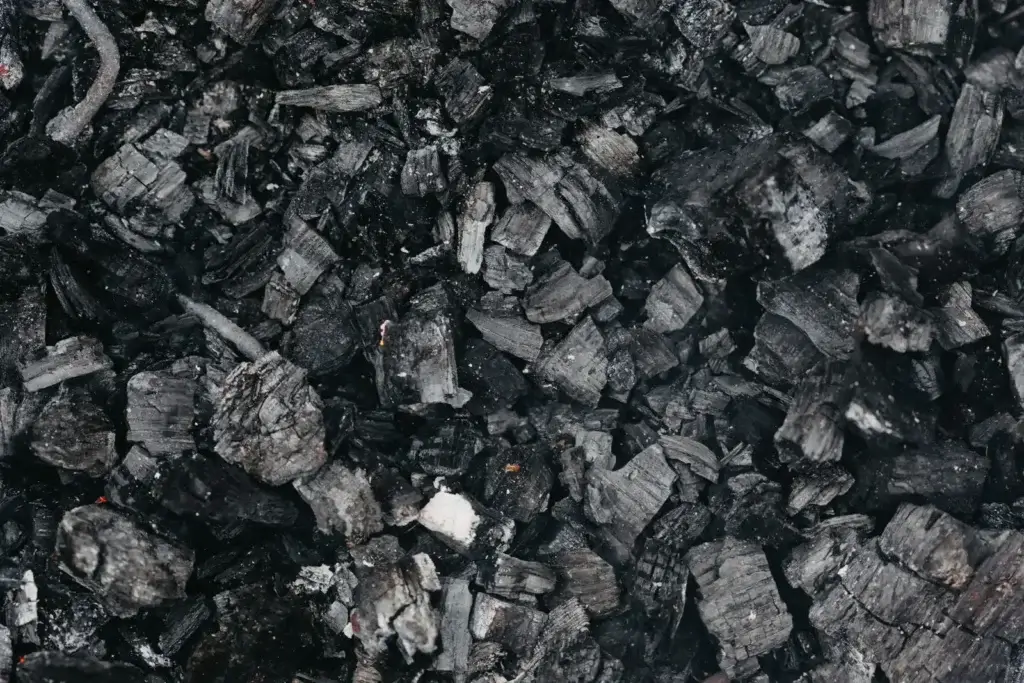
El carbón activado para decoloración se produce carbonizando una materia prima y activándola posteriormente, ya sea con ácido fosfórico a temperaturas moderadas o con vapor a altas temperaturas, en condiciones elegidas deliberadamente para desarrollar mesoporos. La materia prima establece el límite máximo que puede alcanzar la estructura porosa; el método de activación determina hasta qué punto el producto final se acerca a ese límite.
Materias primas: madera, cáscara de coco y carbón
| Materia prima | Tendencia a los poros | Puntos fuertes | Consideraciones | Ajuste típico |
| Madera | Rico en mesoporos y macroporos | Máxima capacidad de decoloración, bajo contenido en cenizas, materia prima renovable | Partículas más blandas que requieren una manipulación cuidadosa | Decoloración en la industria azucarera, alimentaria y farmacéutica |
| Cáscara de coco | Predominio de los microporos | Muy duro, alto índice de yodo, larga vida útil | Los mesoporos naturales son limitados, a menos que se ajuste el proceso | Purificación y tratamiento de aguas combinados |
| Carbón | Misto y más denso | Rentable y con una elevada resistencia mecánica | Mayor contenido en cenizas, lo que a menudo requiere un lavado con ácido | Decoloración de aguas residuales y de origen industrial |
La madera es la opción clásica para la decoloración, ya que su estructura botánica se transforma en una red de poros anchos que se adapta bien a los pigmentos de gran tamaño. Carbón activado de cáscara de coco Se valora por su dureza y microporosidad, y puede tratarse para desarrollar una mesoporosidad secundaria cuando un proceso requiere la eliminación del color y el pulido de moléculas pequeñas en un único lecho. Carbón activado a partir de carbón mineral ofrece una solución intermedia y rentable para aplicaciones industriales pesadas, aunque, por lo general, es necesario reducir el contenido de cenizas mediante un lavado ácido para aplicaciones relacionadas con la alimentación.
Métodos de activación: activación con ácido fosfórico frente a activación con vapor
La activación química con ácido fosfórico es el estándar industrial para los carbones decolorantes a base de madera. La impregnación de la materia prima con ácido fosfórico antes de una etapa de activación a temperatura moderada, normalmente entre 400 y 500 grados Celsius, favorece la deshidratación y la dilatación de los poros, lo que preserva la estructura original y abre una red de mesoporos excepcionalmente bien conectada. Carbón activado con ácido fosfórico suele presentar un bajo contenido en cenizas, un pH ácido o casi neutro y una elevada adsorción de azul de metileno, que es precisamente el perfil que exigen los procesos de decoloración en los sectores alimentario y farmacéutico. La activación con vapor, por el contrario, se lleva a cabo a una temperatura de entre 900 y 1.000 grados Celsius aproximadamente y crea canales en la partícula, produciendo carbones más duros, con predominio de microporos, que destacan en aplicaciones en fase gaseosa y con moléculas pequeñas, pero que requieren un control minucioso del proceso para alcanzar valores de decoloración elevados.
Especificaciones clave para la evaluación del carbón activo para la decoloración
Los compradores deben evaluar un carbón decolorante, en primer lugar, por su índice de azul de metileno; en segundo lugar, por su índice de yodo; y, a continuación, por el tamaño de las partículas, el contenido de cenizas, el pH y la humedad. El índice de azul de metileno refleja la capacidad de los mesoporos y, por lo tanto, permite predecir el rendimiento de la decoloración; el índice de yodo refleja la capacidad de los microporos y permite predecir la adsorción general.
Estas propiedades se miden mediante métodos de ensayo normalizados establecidos por organismos como Comité D28 de ASTM International sobre carbón activado, lo que permite a los compradores comparar productos de distintos proveedores en igualdad de condiciones.
| Especificaciones | Qué mide | Objetivo habitual para los grados de decoloración |
| Índice de azul de metileno | Volumen de los mesoporos y capacidad para moléculas grandes | Aproximadamente entre 8 y 14 ml por cada 0,1 g, lo que equivale a entre 150 y 250 mg/g |
| Índice de yodo | Volumen de los microporos y capacidad para moléculas pequeñas | Al menos 1.000 mg/g |
| Decoloración del caramelo | Rendimiento en comparación con análogos de azúcar-pigmento | Igual o superior al valor de referencia |
| Tamaño de las partículas | Compensación entre cinética y filtrabilidad | Los grados en polvo rondan los 200 mesh; cuanto más fino, más rápido, pero más difícil de filtrar. |
| Contenido en cenizas | Impurezas solubles que afectan a la pureza del producto | Entre el 3 % y el 5 %, o menos; los grados sometidos a lavado ácido tienen un porcentaje aún menor |
| pH del extracto acuoso | Acidez o alcalinidad superficial | Normalmente, entre 4,5 y 7,5 |
| Humedad | Precisión en la dosificación y estabilidad del envase | un 10 por ciento o menos |
Una advertencia práctica: el índice de azul de metileno es el mejor indicador a la hora de adquirir un producto en cuanto a su rendimiento de decoloración, pero no lo dice todo. Dos carbones con valores de azul de metileno iguales pueden presentar diferencias en cuanto a la decoloración del caramelo, el comportamiento en la filtración y las impurezas solubles. Siempre que sea posible, compruebe el rendimiento mediante ensayos de laboratorio con su propio licor antes de realizar un pedido a gran escala.
Parámetros del proceso que determinan los resultados de la decoloración
El rendimiento de la decoloración en la planta se controla mediante cinco parámetros operativos: la dosificación de carbón, el tiempo de contacto, la temperatura, el pH y la agitación. Cada uno de ellos tiene un rango de valores típico en la industria, y si cualquiera de ellos se aleja demasiado de ese rango, se desperdicia carbón, se ralentiza la filtración o se degrada el producto.
- Posología. El carbón en polvo se dosifica normalmente entre el 0,1 % y el 2 % del peso del líquido, y en muchos procesos alimentarios y farmacéuticos se utiliza una cantidad cercana a la mitad inferior de ese rango. Una mayor cantidad no es necesariamente mejor: el exceso de carbón eleva el coste, aumenta la carga de filtración y puede empezar a adsorber compuestos deseables, como principios activos o moléculas aromáticas.
- Tiempo de contacto. Un intervalo de tiempo habitual en la industria para el carbón en polvo es de entre quince y treinta minutos de contacto con una mezcla homogénea. La adsorción es rápida al principio y luego se aproxima al equilibrio, por lo que prolongar el contacto mucho más allá del punto de equilibrio supone un coste adicional sin aumentar la eliminación de color.
- Temperatura. Un calor moderado, de entre 50 y 60 grados Celsius aproximadamente, reduce la viscosidad del licor y acelera la difusión hacia los poros. Por encima de unos 80 grados, la adsorción se debilita, ya que la adsorción libera calor y la alta temperatura desplaza el equilibrio hacia atrás, además de que la oxidación del carbono se convierte en un problema.
- pH. Las condiciones ligeramente ácidas, normalmente con un pH de entre 4 y 6, ofrecen los mejores resultados para la mayoría de los pigmentos naturales, ya que mantienen un equilibrio favorable entre la carga superficial y la ionización del pigmento. Ajustar el pH suele ser la forma más económica de mejorar el rendimiento.
- Mezcla y separación. Una agitación suave y uniforme mantiene las partículas en suspensión sin desintegrarlas; una agitación demasiado vigorosa genera partículas finas que obstruyen los filtros. Tras el contacto, el carbón se elimina mediante filtración, a menudo con un coadyuvante de filtración, seguida de una filtración de pulido para garantizar un líquido cristalino.
La combinación correcta se determina mediante una sencilla serie de ensayos en frascos de laboratorio: una serie de ensayos de dosis-respuesta a un tiempo y una temperatura fijos, seguida de una serie de ensayos de tiempo-respuesta con la dosis elegida. Al extrapolar esos resultados con un margen de seguridad moderado se obtiene una fórmula fiable para la planta.
Aplicaciones industriales del carbón activo para la decoloración
El carbón activo para decoloración se utiliza en todos aquellos casos en los que un producto líquido debe estar visiblemente limpio: refinado de azúcar y edulcorantes a base de almidón, aceites comestibles y bebidas, productos intermedios farmacéuticos y productos de fermentación, así como en el tratamiento de efluentes industriales coloreados. La composición química de los pigmentos varía según el sector, pero los principios de adsorción son idénticos.
Refinado de azúcar y edulcorantes a base de almidón
Los jarabes de caña y remolacha en bruto contienen melanoidinas, caramelos y polifenoles que deben eliminarse para producir azúcar blanco y jarabes transparentes como el agua. Las grandes refinerías suelen utilizar lechos de carbón granular que se regeneran continuamente en hornos in situ, mientras que las plantas discontinuas dosifican carbón en polvo en el licor de fusión. El jarabe de maíz con alto contenido en fructosa y los jarabes de glucosa se refinan de la misma manera para cumplir con los estándares de transparencia de la industria de las bebidas.
Elaboración de alimentos y bebidas
En el refinado de aceites comestibles, el carbón complementa a la tierra blanqueadora al adsorber los pigmentos y los subproductos de la oxidación que las arcillas no logran eliminar adecuadamente. Los zumos y concentrados de fruta se tratan para eliminar los productos de pardeamiento enzimáticos y no enzimáticos, lo que prolonga la vida útil y estabiliza el aspecto. En las destilerías, el pulido con carbón elimina los taninos, los aceites de fusel y el color residual de bebidas espirituosas como el vodka y el ron. Si se dosifica correctamente, el tratamiento elimina el color sin una pérdida apreciable de los azúcares, ácidos y aromas que definen el producto.
Producción de productos farmacéuticos y de química fina
Los principios activos farmacéuticos y sus productos intermedios deben cumplir estrictas especificaciones de límites de color, y la decoloración con carbón en polvo es la etapa de purificación estándar para productos derivados de la fermentación, como el ácido cítrico y el ácido láctico. Los productos intermedios de colorantes y los productos químicos especializados se tratan de forma similar. Los productos de grado farmacéutico están sujetos a requisitos de pureza adicionales, como un bajo contenido en cenizas, un bajo contenido en hierro y niveles controlados de metales pesados, ya que cualquier sustancia que libere el carbón acabará en el producto.
Eliminación del color en aguas residuales industriales y aguas municipales
Los efluentes de la industria textil y de las tintorerías constituyen una de las principales aplicaciones: la adsorción en carbón elimina los colorantes reactivos, ácidos y básicos que resisten el tratamiento biológico, lo que ayuda a las plantas a cumplir los límites de color establecidos en los permisos de vertido. Los grados especializados de carbón activo para el tratamiento de aguas residuales están diseñadas precisamente para esta función, y la técnica cuenta con el reconocimiento de las autoridades reguladoras. El mismo proceso químico se aplica al agua potable: los ácidos húmicos y fúlvicos confieren a algunas aguas subterráneas un tono amarillo-marrón, y carbón activo para el agua potable elimina ese color antes de la desinfección, un procedimiento documentado en el Informe técnico de la EPA de EE. UU. sobre el carbón activado granular.
Carbón activado en polvo frente a carbón activado granular para la decoloración
El carbón activado en polvo es adecuado para la decoloración por lotes —es decir, dosificar, mezclar y filtrar— y ofrece una cinética rápida con un bajo coste de inversión; el carbón activado granular es adecuado para el funcionamiento continuo en lecho fijo con regeneración in situ. La elección adecuada depende del caudal, de la frecuencia con la que varía la carga de color y de si el carbón usado puede regenerarse de forma rentable.
| Atributo | Carbono en polvo | Carbón granular |
| Tamaño de las partículas | Polvo fino, normalmente de 200 mesh o más fino | Gránulos con un tamaño comprendido entre 8 por 30 y 12 por 40 mallas |
| Modo de funcionamiento | Lote: verter en el depósito, mezclar y filtrar | Continuo: lechos fijos o columnas |
| Cinética | Minutos hasta alcanzar el equilibrio | Controlado por el tiempo de contacto de las camas vacías |
| Coste de capital | Bajo, utilizando los depósitos y filtros ya existentes | Más alto, lo que requiere columnas, bombas y un horno de regeneración |
| Consumo de carbono | De un solo uso, salvo que se recicle | Varios ciclos de regeneración |
| El más adecuado | Producción por lotes en los sectores alimentario, farmacéutico y de la química fina con cargas variables | Grandes refinerías y plantas de tratamiento de agua con caudales constantes |
Contacto masivo con carbón activado granular Es posible utilizarlo en una columna o incluso en un recipiente agitado, pero el carbón granular demuestra su utilidad en el servicio continuo, donde su dureza y capacidad de regeneración compensan el mayor coste de inversión. Muchas plantas utilizan ambos: lechos granulares para el pulido de la carga base y carbón en polvo para situaciones de emergencia o picos estacionales de color.
Regeneración y reutilización: ampliar el valor del carbono
El carbón granular usado puede regenerarse térmicamente y reutilizarse muchas veces; el carbón en polvo suele utilizarse una sola vez y desecharse, salvo en sistemas muy grandes que lo recuperan. La rentabilidad de la regeneración determina si la decoloración sigue siendo asequible a gran escala.
La regeneración térmica recalienta el carbón granular usado a una temperatura de entre 800 y 1.000 grados Celsius en hornos con bajo contenido de oxígeno, lo que provoca la volatilización y descomposición de las sustancias orgánicas adsorbidas. Cada ciclo conlleva una pérdida de masa de carbón, normalmente de un pequeño porcentaje, y puede hacer que la estructura porosa se vuelva ligeramente más gruesa, por lo que la capacidad se supervisa ciclo a ciclo. Las refinerías de azúcar regeneran de forma continua y cuentan con docenas de ciclos antes de la sustitución. La regeneración química, por ejemplo con soluciones cáusticas, puede recuperar parte de la capacidad existente, pero rara vez la restaura por completo, y genera su propio flujo de residuos.
El carbón en polvo usado procedente de plantas alimentarias y farmacéuticas suele ser de un solo uso, ya que las normas de pureza y el riesgo de contaminación cruzada hacen que su reutilización resulte antieconómica a pequeña escala. El residuo se deshidrata y se elimina, a veces mediante incineración con recuperación de energía. La forma más honesta de comparar las opciones es el coste por unidad de color eliminado a lo largo de un año completo, incluyendo las pérdidas por filtración, la mano de obra y la eliminación, en lugar del precio por tonelada de carbón.
Cómo elegir el carbón activo de decoloración adecuado para tu proceso
La selección de un carbón decolorante es un proceso de adaptación: hay que caracterizar el problema de color, buscar la arquitectura de poros y el grado de pureza adecuados, elegir el formato de funcionamiento y, a continuación, verificarlo todo mediante ensayos en frascos o columnas antes de pasar a una escala mayor.
- Describe el color. Identifica la familia de pigmentos —ya sean melanoidinas, caramelo, polifenoles o colorantes sintéticos— junto con su peso molecular, su carga y su sensibilidad al pH. La composición determina el tamaño de poro adecuado.
- Adaptarse a la arquitectura de los poros. Los pigmentos aromáticos de gran tamaño requieren una alta mesoporosidad, lo que se refleja en un valor elevado del índice de azul de metileno, mientras que las cargas mixtas pueden necesitar un equilibrio entre microporos y mesoporos.
- Establecer requisitos de pureza. Las aplicaciones alimentarias y farmacéuticas exigen bajos niveles de cenizas y hierro, así como límites en los metales pesados; en el caso de las aguas residuales industriales, se puede sacrificar algo de pureza en aras de la economía.
- Elige el formato. El carbón en polvo procesado por lotes permite un funcionamiento flexible, rápido y con una inversión inicial reducida; los lechos granulares son adecuados para flujos continuos de gran volumen con regeneración.
- Comprueba que todo esté correcto antes de confirmar los cambios. Realiza ensayos de dosis-respuesta y cinéticos en frascos, o ensayos en columna, con el licor real, y ajusta las isotermas de adsorción si la carga de color varía considerablemente.
- Compara el coste total, no el precio unitario. La facilidad de filtrado, la eficiencia en la dosificación y los costes de eliminación o regeneración suelen compensar con creces una pequeña diferencia en el precio del carbono.
Un proveedor que pueda documentar los métodos de ensayo, facilitar datos de isotermas y adaptar la clasificación a tu licor tiene más valor que una oferta ligeramente más baja, ya que la descoloración es un proceso continuo y no una compra puntual.
Preguntas frecuentes
¿Cuál es la diferencia entre el índice de yodo y el índice de azul de metileno?
El índice de yodo mide la adsorción de pequeñas moléculas de yodo, por lo que refleja la capacidad de los microporos y la capacidad del carbón para capturar contaminantes de pequeño tamaño. El índice de azul de metileno mide la adsorción de una molécula de colorante relativamente grande, por lo que refleja la capacidad de los mesoporos y permite evaluar el rendimiento en la decoloración. Para la eliminación del color, el índice de azul de metileno es la cifra que hay que comparar en primer lugar, mientras que el índice de yodo confirma que el carbón también es eficaz en la purificación general.
¿Es seguro el carbón activo de decoloración para aplicaciones alimentarias y farmacéuticas?
Sí, siempre que el tipo de producto se haya fabricado conforme a las especificaciones pertinentes de la normativa alimentaria o de la farmacopea. Los tipos específicos se producen en condiciones de control de calidad con límites estrictos en cuanto a cenizas, hierro y metales pesados, y muchos de ellos se someten a un lavado ácido para reducir aún más las impurezas solubles. Además, se someten a ensayos según métodos estándar reconocidos, de modo que los compradores puedan verificar el cumplimiento lote por lote. En estas aplicaciones, nunca deben sustituirse los grados industriales comunes por grados descolorantes certificados.
¿El carbón activado elimina el color sin afectar al sabor, al aroma ni a los nutrientes?
Cuando se dosifica correctamente, el carbón decolorante es muy selectivo: actúa sobre las moléculas de color grandes y aromáticas y, en gran medida, no afecta a los azúcares, los ácidos orgánicos, los minerales ni las vitaminas. Los problemas surgen por una sobredosis, un tiempo de contacto excesivo o un carbón innecesariamente fino, lo que puede eliminar los compuestos aromáticos o los principios activos junto con el color. Por eso, el enfoque profesional sigue siendo realizar ensayos de dosis-respuesta con el producto real, en lugar de con una receta genérica.