Ob in Zuckerraffinerien, Pharmawerken, Saftabfüllanlagen oder Chemiewerken – die Farbe ist eines der ersten Qualitätsmerkmale, die einem Kunden auffallen. Ein dunkler Melasse-Strom, eine bernsteinfarbene Fermentationsbrühe oder ein brauner Pflanzenextrakt müssen in der Regel zu einer klaren, wasserweißen Flüssigkeit werden, bevor sie verkauft werden können. Membranfiltration, Ionenaustausch und oxidierende Bleichmittel spielen in der Industrie alle eine Rolle, aber Entfärbung mit Aktivkohle ist nach wie vor das am häufigsten verwendete Verfahren, um unerwünschte Farbstoffe aus Flüssigkeiten zu entfernen, ohne die chemische Zusammensetzung des Produkts selbst zu verändern.
Entfärbende Aktivkohle wirkt, indem sie große, farbverursachende organische Moleküle an ein riesiges inneres Porennetzwerk adsorbiert. Physikalische Kräfte wie van-der-Waals-Kräfte und π–π-Stapelung, verstärkt durch elektrostatische Wechselwirkungen und Wasserstoffbrückenbindungen, binden die Chromophore an die Kohlenstoffoberfläche, während eine gut entwickelte Mesoporienstruktur es diesen relativ großen Pigmentmolekülen überhaupt erst ermöglicht, in die Poren einzudringen. Ausgangsmaterial, Aktivierungsverfahren, Partikelgröße und Betriebsparameter wie Dosierung, pH-Wert, Temperatur und Verweilzeit bestimmen, wie effizient dieser Prozess abläuft.
In den folgenden Abschnitten wird die wissenschaftliche Grundlage Schritt für Schritt erläutert: Was ist entfärbender Aktivkohle, wie funktionieren die Adsorptionsmechanismen, wie wird das Material hergestellt, welche Spezifikationen sind am wichtigsten und wie wählt man die richtige Qualität für einen industriellen Prozess aus und setzt sie ein?.
Was ist Aktivkohle zur Entfärbung?
Entfärbungs-Aktivkohle ist eine Form von Aktivkohle, die speziell dafür entwickelt wurde, große, farbverursachende organische Moleküle aus Flüssigkeiten zu adsorbieren – im Gegensatz zu den kleinen gelösten Verunreinigungen, auf die herkömmliche Aktivkohlesorten abzielen. Ihr charakteristisches Merkmal ist ein Porennetzwerk mit einem hohen Anteil an Mesoporen, die breit genug sind, um Pigmentmoleküle aufzunehmen, die von Aktivkohlen mit überwiegend mikroporöser Struktur zurückgehalten würden.
Wie alle Aktivkohlen werden auch Entfärbungskohlesorten aus kohlenstoffreichen Rohstoffen hergestellt, die karbonisiert und anschließend aktiviert werden, um eine innere Oberfläche zu schaffen, die 1.000 Quadratmeter pro Gramm übersteigen kann. Was eine Entfärbungskohlesorte von einer Allzweckkohlesorte unterscheidet, ist die Verteilung dieser Oberfläche über die verschiedenen Porengrößen. Standardkohlen für die Wasseraufbereitung weisen in der Regel überwiegend Mikroporen auf, da Verunreinigungen wie Chlor, chlorierte Lösungsmittel und flüchtige organische Verbindungen aus kleinen Molekülen bestehen. Farbstoffe verhalten sich anders: Sie sind voluminös, aromatisch und oft teilweise polymerisiert, sodass sie neben Adsorptionsstellen auch Transportporen benötigen.
Aktivkohle zur Entfärbung wird sowohl in Aktivkohle in Pulverform sowie in körniger Form. Pulverförmige Sorten, die in der Regel auf eine Korngröße unter 200 Mesh gemahlen werden, werden direkt in eine Flüssigkeit dosiert, vermischt und anschließend herausgefiltert. Dies ist das Standardverfahren für die chargenweise Entfärbung in Zucker-, Lebensmittel- und Pharmawerken. Granulatformen werden für den kontinuierlichen Betrieb in Festbetten oder Kolonnen eingefüllt, was in großen Raffinerien und Wasseraufbereitungsanlagen üblich ist.
Was zeichnet farbbildende Moleküle aus?
Die Farbe von Flüssigkeiten stammt fast immer von organischen Molekülen, die Chromophore enthalten – das sind Anordnungen aus konjugierten Doppelbindungen und aromatischen Ringen, die sichtbares Licht absorbieren. Zu den typischen Beispielen gehören:
- Melanoidine, braune Polymerverbindungen, die bei Maillard-Reaktionen während der Zuckerverarbeitung und Gärung entstehen
- Karamellisierungsprodukte, hochmolekulare Polymere, die entstehen, wenn Zucker überhitzt werden
- Polyphenole und Tannine aus pflanzlichen Rohstoffen wie Fruchtsäften, Weinen und Pflanzenextrakten
- Humin- und Fulvosäuren die dem natürlichen Wasser seine gelbbraune Färbung verleihen
- Synthetische Farbstoffe aus der Textil- und Farbstoffindustrie, die speziell darauf ausgelegt sind, dem Ausbleichen zu widerstehen
Die meisten dieser Moleküle haben ein Molekulargewicht von etwa 200 bis zu mehreren tausend Dalton und sind damit weitaus größer als die kleinen Moleküle, die bei der mikroporösen Adsorption vorherrschen. Viele sind planar und elektronenreich – eine Geometrie, die sich als äußerst günstig für die Adsorption an Kohlenstoffoberflächen erweist. Genau diese Kombination aus großer Größe und aromatischer Struktur ist es, die das Mesoporen-Netzwerk eines Entfärbungskohlenstoffs einfangen soll.
Wie entfernt Aktivkohle Farbstoffe? Die Wissenschaft der Adsorption
Aktivkohle entfernt Farbe durch Adsorption, d. h. durch die Anlagerung gelöster Pigmentmoleküle an die innere Oberfläche der Aktivkohle. Dabei wirken mehrere Kräfte zusammen: schwache, aber allgegenwärtige van-der-Waals-Kräfte, starke, gerichtete π–π-Stapelung zwischen aromatischen Ringen und den graphenartigen Ebenen des Kohlenstoffs sowie – abhängig von der Oberflächenchemie und dem pH-Wert – elektrostatische Anziehung und Wasserstoffbrückenbindungen. Adsorption ist eher ein Oberflächenphänomen als eine Absorption: Die Farbmoleküle werden an den Porenwänden gebunden und dringen nicht in das Materialinnere ein.
Physisorption: Van-der-Waals-Kräfte und π–π-Stapelung
Der maßgebliche Mechanismus ist die physikalische Adsorption, auch Physisorption genannt. Jede Aktivkohle enthält verflochtene Stapel graphenähnlicher Schichten, und die delokalisierten Elektronen in diesen aromatischen Ebenen interagieren stark mit den aromatischen Ringen und konjugierten Doppelbindungen, aus denen Chromophore bestehen. Diese als π–π-Stapelung bezeichnete Wechselwirkung erklärt, warum Aktivkohle gegenüber Farbstoffen und natürlichen Pigmenten, die größtenteils aromatisch sind, so selektiv ist im Vergleich zu kleinen polaren Molekülen wie Zuckern und Salzen. In begutachteten Studien zur Farbstoffadsorption werden π–π-Wechselwirkungen durchweg als der führende Mechanismus identifiziert, unterstützt durch Beiträge aus Dispersion und Wasserstoffbrückenbindungen.
Die Physisorption verläuft schnell – pulverförmiger Kohlenstoff erreicht das Adsorptionsgleichgewicht oft bereits innerhalb weniger Minuten – und ist reversibel, was später bei der Regeneration oder Wiederverwendung eine Rolle spielt.
Elektrostatische Wechselwirkungen, Wasserstoffbrückenbindungen und Oberflächenchemie
Kohlenstoffoberflächen sind chemisch nicht inert. Durch die Oxidation während der Aktivierung und Herstellung entstehen sauerstoffhaltige funktionelle Gruppen, darunter Carboxyl-, Hydroxyl-, Phenol- und Lactongruppen, die das Verhalten der Oberfläche in Wasser verändern. Diese Gruppen tragen eine Ladung, die vom pH-Wert der Lösung abhängt, sodass die elektrostatische Wechselwirkung zwischen der Kohlenstoffoberfläche und einem ionisierten Pigment eingestellt werden kann:
- Bei pH-Werten unterhalb des Nullpunktes der Ladung des Kohlenstoffs weist die Oberfläche eine positive Nettoladung auf und zieht anionische, also saure, Farbstoffe an.
- Oberhalb dieses Punktes ist die Oberflächenladung negativ und begünstigt kationische bzw. basische Farbstoffe.
- Wasserstoffbrückenbindungen zwischen Oberflächengruppen und funktionellen Gruppen des Pigments sorgen für eine zusätzliche Ebene der Selektivität.
Wenn ein Pigment chemisch mit Oberflächengruppen reagiert und dabei stärkere und teilweise irreversible Bindungen eingeht, geht der Prozess in die Chemisorption und Oberflächenkomplexbildung über. Dies ist ein zwar geringfügiger, aber nützlicher Faktor bei der Entfärbung, insbesondere bei Metallkomplexfarbstoffen und Pigmenten mit ionisierbaren Seitengruppen.
Warum Mesoporen die Entfärbungsleistung bestimmen
Poren werden nach ihrem Durchmesser klassifiziert, und jede Klasse spielt bei der Farbentfernung eine eigene Rolle:
| Porenklasse | Durchmesser | Hauptrolle bei der Entfärbung |
| Mikroporen | unter 2 nm | Hochenergetische Adsorptionsstellen für kleine Moleküle; gemessen anhand des Jodwerts |
| Mesoporen | 2 bis 50 nm | Transportwege und Adsorptionsstellen für große Farbpigmente; gemessen anhand des Methylenblau-Werts |
| Makroporen | Über 50 nm | Eintrittskanäle, die die Diffusion tief ins Innere des Partikels beschleunigen |
Ein Farbmolekül mit einem Durchmesser von wenigen Nanometern kann einfach nicht in eine Mikroporen eindringen, ganz gleich, wie attraktiv die dahinter liegende Adsorptionsstelle auch sein mag. Mesoporen sind daher die entscheidende Struktur, da sie den Pigmentmolekülen physikalischen Zugang zu einem großen Teil der inneren Oberfläche des Kohlenstoffs ermöglichen. Aus diesem Grund schneiden holzbasierte Entfärbungskohle-Sorten, deren Rohstoff von Natur aus ein Netzwerk aus großen Poren bildet, bei Methylenblau- und Karamellfarbtests durchweg besser ab als Sorten mit überwiegend kleinen Poren – selbst wenn ihre Jodzahlen ähnlich sind. Die Porengrößenverteilung, mehr noch als die Gesamtoberfläche, ist das, was eine hervorragende Entfärbungskohle von einer mittelmäßigen unterscheidet.
Wie wird Aktivkohle zur Entfärbung hergestellt?
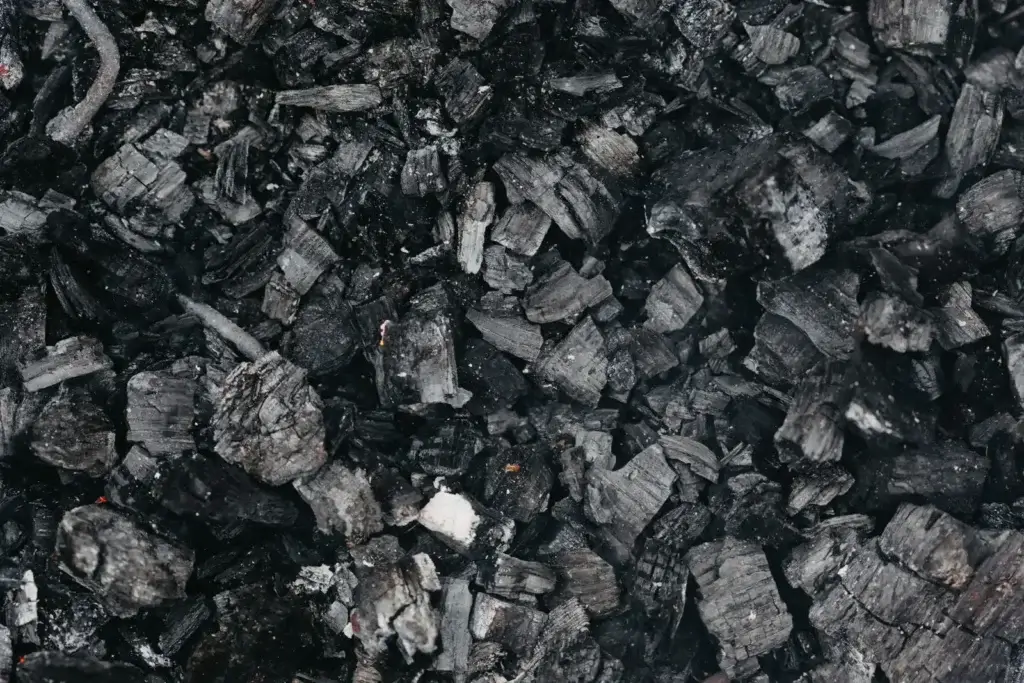
Aktivkohle zur Entfärbung wird hergestellt, indem ein Rohstoff karbonisiert und anschließend aktiviert wird – entweder mit Phosphorsäure bei moderaten Temperaturen oder mit Dampf bei hohen Temperaturen –, und zwar unter Bedingungen, die gezielt darauf ausgerichtet sind, Mesoporen zu bilden. Der Rohstoff legt die Obergrenze dafür fest, wie die Porenstruktur aussehen kann; die Aktivierungsmethode bestimmt, wie nahe das Endprodukt an diese Grenze herankommt.
Rohstoffe: Holz, Kokosnussschalen und Kohle
| Rohstoff | Neigung zur Porenbildung | Stärken | Überlegungen | Typische Passform |
| Holz | Reich an Mesoporen und Makroporen | Höchste Entfärbungsleistung, geringer Aschegehalt, nachwachsende Rohstoffe | Weichere Partikel, die eine vorsichtige Handhabung erfordern | Entfärbung von Zucker, Lebensmitteln und Arzneimitteln |
| Kokosnussschale | Mikroporen überwiegen | Sehr hart, hoher Jodwert, lange Lebensdauer | Natürliche Mesoporen sind nur in begrenztem Umfang vorhanden, sofern der Prozess nicht angepasst wird | Kombinierte Reinigung und Wasseraufbereitung |
| Kohle | Gemischt und dichter | Kostengünstig, hohe mechanische Festigkeit | Höherer Aschegehalt, der häufig eine Säurewäsche erforderlich macht | Entfärbung von Industrie- und Abwasser |
Holz ist die klassische Wahl für die Entfärbung, da sich seine botanische Struktur in ein Netzwerk aus großen Poren umwandelt, das sich für große Pigmente eignet. Aktivkohle aus Kokosnussschalen wird wegen seiner Härte und Mikroporosität geschätzt und lässt sich so aufbereiten, dass eine sekundäre Mesoporosität entsteht, wenn in einem einzigen Bett sowohl die Farbstoffentfernung als auch die Reinigung von kleinmolekularen Stoffen erforderlich ist. Aktivkohle auf Kohlebasis bietet einen kostengünstigen Mittelweg für den Einsatz in der Schwerindustrie, wobei für Anwendungen im Lebensmittelbereich in der Regel eine Aschereduzierung durch Säurewäsche erforderlich ist.
Aktivierungsverfahren: Phosphorsäure vs. Dampfaktivierung
Die chemische Aktivierung mit Phosphorsäure ist der Industriestandard für holzbasierte, entfärbende Aktivkohlen. Die Imprägnierung des Rohmaterials mit Phosphorsäure vor einem Aktivierungsschritt bei moderater Temperatur – typischerweise bei etwa 400 bis 500 Grad Celsius – fördert die Dehydratisierung und die Porenvergrößerung, wodurch die ursprüngliche Struktur erhalten bleibt und ein außergewöhnlich gut vernetztes Mesoporen-Netzwerk entsteht. Mit Phosphorsäure aktivierte Aktivkohle weist typischerweise einen geringen Aschegehalt, einen sauren bis nahezu neutralen pH-Wert und eine hohe Methylenblau-Adsorption auf – genau das Profil, das für die Entfärbung von Lebensmitteln und Arzneimitteln erforderlich ist. Die Dampfaktivierung hingegen erfolgt bei etwa 900 bis 1.000 Grad Celsius und brennt Kanäle in die Partikel, wodurch härtere, mikroporöse Kohlenstoffe entstehen, die sich hervorragend für Anwendungen in der Gasphase und mit kleinen Molekülen eignen, jedoch eine sorgfältige Prozesssteuerung erfordern, um hohe Entfärbungswerte zu erreichen.
Wichtige Spezifikationen für die Bewertung von Aktivkohle zur Entfärbung
Käufer sollten eine entfärbende Aktivkohle zunächst anhand ihrer Methylenblau-Zahl, dann anhand ihres Jodwerts und schließlich anhand von Partikelgröße, Aschegehalt, pH-Wert und Feuchtigkeitsgehalt beurteilen. Die Methylenblau-Zahl spiegelt die Mesoporenkapazität wider und lässt daher Rückschlüsse auf die Entfärbungsleistung zu; der Jodwert spiegelt die Mikroporenkapazität wider und lässt Rückschlüsse auf die allgemeine Adsorptionsfähigkeit zu.
Diese Eigenschaften werden mit standardisierten Prüfverfahren gemessen, die von Einrichtungen wie beispielsweise ASTM International, Ausschuss D28 für Aktivkohle, wodurch Käufer Produkte verschiedener Anbieter zu gleichen Bedingungen vergleichen können.
| Spezifikation | Was damit gemessen wird | Typischer Zielwert für entfärbte Sorten |
| Methylenblau-Zahl | Mesoporenvolumen und Kapazität für große Moleküle | Etwa 8 bis 14 ml pro 0,1 g, was 150 bis 250 mg/g entspricht |
| Jodzahl | Mikroporenvolumen und Kapazität für niedermolekulare Stoffe | Mindestens 1.000 mg/g |
| Entfärbung von Karamell | Leistung im Vergleich zu Zucker-Pigment-Analoga | Bei oder über dem Referenzwert |
| Partikelgröße | Abwägung zwischen Kinetik und Filterbarkeit | Pulverförmige Sorten mit einer Korngröße von etwa 200 Mesh; je feiner, desto schneller, aber desto schwieriger zu filtern |
| Aschegehalt | Lösliche Verunreinigungen, die die Produktreinheit beeinträchtigen | 3 bis 5 Prozent oder weniger; bei säuregewaschenen Sorten noch weniger |
| pH-Wert des Wasserextrakts | Säuregrad oder Alkalität der Oberfläche | In der Regel 4,5 bis 7,5 |
| Feuchtigkeit | Dosiergenauigkeit und Verpackungsstabilität | 10 Prozent oder weniger |
Ein praktischer Hinweis: Der Methylenblau-Wert ist zwar der beste Einzelindikator für die Entfärbungsleistung bei der Beschaffung, gibt jedoch nicht das gesamte Bild wieder. Zwei Kohlenstoffe mit identischen Methylenblau-Werten können sich dennoch hinsichtlich der Karamell-Entfärbung, des Filtrationsverhaltens und der löslichen Verunreinigungen unterscheiden. Überprüfen Sie die Leistung nach Möglichkeit durch Labortests mit Ihrem eigenen Destillat, bevor Sie eine Bestellung im großen Maßstab aufgeben.
Prozessparameter, die die Ergebnisse der Entfärbung beeinflussen
Die Entfärbungsleistung in der Anlage wird durch fünf Einflussgrößen gesteuert: Aktivkohledosierung, Verweilzeit, Temperatur, pH-Wert und Durchmischung. Für jede dieser Größen gibt es einen typischen industriellen Zielbereich, und wird eine dieser Größen weit außerhalb dieses Bereichs eingestellt, führt dies zu einer Verschwendung von Aktivkohle, verlangsamt die Filtration oder beeinträchtigt die Produktqualität.
- Dosierung. Kohlepulver wird in der Regel in einer Dosierung von 0,1 bis 2 Prozent des Gewichts der Flüssigkeit zugegeben, wobei viele Verfahren in der Lebensmittel- und Pharmaindustrie nahe der unteren Hälfte dieses Bereichs liegen. Mehr ist nicht automatisch besser: Ein Überschuss an Kohle erhöht die Kosten, vergrößert die Filterbelastung und kann dazu führen, dass auch erwünschte Verbindungen wie Wirkstoffe oder Aromamoleküle adsorbiert werden.
- Kontaktzeit. Fünfzehn bis dreißig Minuten gut durchmischter Kontaktzeit sind in der Industrie ein üblicher Zeitrahmen für Kohlenstoffpulver. Die Adsorption verläuft zunächst schnell und nähert sich dann dem Gleichgewichtszustand an, sodass eine Verlängerung der Kontaktzeit weit über den Gleichgewichtspunkt hinaus zusätzliche Kosten verursacht, ohne die Farbentfernung zu verbessern.
- Temperatur. Mäßige Wärme, etwa 50 bis 60 Grad Celsius, senkt die Viskosität der Flüssigkeit und beschleunigt die Diffusion in die Poren. Ab etwa 80 Grad lässt die Adsorption nach, da bei der Adsorption Wärme freigesetzt wird und hohe Temperaturen das Gleichgewicht verschieben, außerdem besteht die Gefahr der Kohlenstoffoxidation.
- pH-Wert. Leicht saure Bedingungen, typischerweise bei einem pH-Wert von 4 bis 6, liefern bei den meisten natürlichen Pigmenten die besten Ergebnisse, da sie die Oberflächenladung und die Pigmentionisierung in einem günstigen Gleichgewicht halten. Die Anpassung des pH-Werts ist oft die kostengünstigste Möglichkeit zur Leistungssteigerung.
- Mischen und Trennen. Durch sanftes, gleichmäßiges Rühren bleiben die Partikel in der Suspension, ohne dass sie zerrissen werden; zu kräftiges Rühren erzeugt Feinanteile, die die Filter verstopfen. Nach der Kontaktzeit wird die Aktivkohle durch Filtration entfernt, häufig unter Verwendung eines Filterhilfsmittels, gefolgt von einer Nachfiltration, um eine kristallklare Flüssigkeit zu gewährleisten.
Die richtige Kombination wird durch eine einfache Reihe von Glastestversuchen im Labor ermittelt: zunächst ein Dosis-Wirkungs-Versuch bei festgelegter Zeit und Temperatur, gefolgt von einem Zeit-Wirkungs-Versuch bei der gewählten Dosis. Die Skalierung dieser Ergebnisse unter Berücksichtigung einer angemessenen Sicherheitsmarge liefert eine zuverlässige Anlagenrezeptur.
Industrielle Anwendungen von Aktivkohle zur Entfärbung
Aktivkohle zur Entfärbung kommt überall dort zum Einsatz, wo ein flüssiges Produkt sichtbar rein sein muss: bei der Zuckerraffination und der Herstellung von Stärkesüßstoffen, bei Speiseölen und Getränken, bei pharmazeutischen Zwischenprodukten und Fermentationsprodukten sowie bei der Aufbereitung von farbigen Industrieabwässern. Die Pigmentchemie unterscheidet sich je nach Branche, doch die Adsorptionsprinzipien sind identisch.
Zuckerraffinierung und Süßungsmittel auf Stärkebasis
Rohr- und Rübensirupe enthalten Melanoidine, Karamellstoffe und Polyphenole, die entfernt werden müssen, um Weißzucker und wasserklare Sirupe herzustellen. Große Raffinerien betreiben häufig Granulat-Aktivkohlebetten, die in eigenen Öfen kontinuierlich regeneriert werden, während Chargenanlagen pulverförmige Aktivkohle in die Schmelze dosieren. Maissirup mit hohem Fruktosegehalt und Glukosesirupe werden auf dieselbe Weise gereinigt, um die Anforderungen der Getränkeindustrie an wasserklare Produkte zu erfüllen.
Lebensmittel- und Getränkeverarbeitung
Bei der Raffination von Speiseölen ergänzt Aktivkohle die Bleicherde, indem sie Farbstoffe und Oxidationsnebenprodukte adsorbiert, die von Tonerden nur schlecht gebunden werden. Fruchtsäfte und -konzentrate werden behandelt, um enzymatische und nicht-enzymatische Bräunungsprodukte zu entfernen, was die Haltbarkeit verlängert und das Aussehen stabilisiert. In Brennereien werden durch die Aktivkohle-Reinigung Tannine, Fuselöle und Farbübertragungen aus Spirituosen wie Wodka und Rum entfernt. Bei korrekter Dosierung entfernt diese Behandlung die Farbe, ohne dass es zu einem messbaren Verlust der für das Produkt charakteristischen Zucker, Säuren und Aromen kommt.
Herstellung von Arzneimitteln und Feinchemikalien
Pharmazeutische Wirkstoffe und deren Zwischenprodukte müssen strenge Farbbegrenzungsvorgaben erfüllen, und die Entfärbung mit Aktivkohle in Pulverform ist der Standard-Reinigungsschritt für fermentationsbasierte Produkte wie Zitronensäure und Milchsäure. Farbstoff-Zwischenprodukte und Spezialchemikalien werden auf ähnliche Weise behandelt. Für pharmazeutische Qualitäten gelten zusätzliche Reinheitsanforderungen, darunter ein geringer Aschegehalt, ein niedriger Eisengehalt und kontrollierte Schwermetallwerte, da alles, was die Aktivkohle freisetzt, letztendlich im Produkt landet.
Farbentfernung aus Industrieabwässern und kommunalen Abwässern
Abwässer aus der Textil- und Färbeindustrie stellen einen wichtigen Anwendungsbereich dar: Durch Adsorption an Aktivkohle werden reaktive, saure und basische Farbstoffe entfernt, die die biologische Reinigung überstehen, wodurch die Anlagen die in den Einleitungsgenehmigungen festgelegten Farbgrenzwerte einhalten können. Spezielle Qualitäten von Aktivkohle für die Abwasserbehandlung sind genau für diesen Zweck konzipiert, und das Verfahren ist von den Aufsichtsbehörden anerkannt. Das gleiche chemische Prinzip gilt auch für Trinkwasser: Huminsäuren und Fulvosäuren verleihen manchen Grundwasservorkommen eine gelbbraune Färbung, und Aktivkohle für Trinkwasser entfernt diese Farbe vor der Desinfektion; ein Verfahren, das in der Technischer Bericht der US-Umweltschutzbehörde (EPA) über granulierte Aktivkohle.
Aktivkohle in Pulverform im Vergleich zu Aktivkohle in Granulatform zur Entfärbung
Aktivkohlepulver eignet sich für die chargenweise Entfärbung – also Dosieren, Mischen und Filtern – und bietet eine schnelle Kinetik bei geringen Investitionskosten; granulierte Aktivkohle eignet sich für den kontinuierlichen Festbettbetrieb mit Regeneration vor Ort. Die richtige Wahl hängt vom Durchflussvolumen ab, davon, wie oft sich die Farbbelastung ändert, und davon, ob verbrauchte Aktivkohle wirtschaftlich regeneriert werden kann.
| Attribut | Kohlenstoffpulver | Kohlepulver |
| Partikelgröße | Feines Pulver, typischerweise 200 Mesh oder feiner | Granulat im Bereich von 8 × 30 bis 12 × 40 Mesh |
| Betriebsart | Chargenverfahren: in den Tank dosieren, mischen, abfiltern | Kontinuierlich: Festbett- oder Säulenanlagen |
| Kinetik | Minuten bis zum Gleichgewicht | Abhängig von der Verweildauer im leeren Bett |
| Kapitalkosten | Gering, unter Verwendung vorhandener Becken und Filter | Höher, erfordert Kolonnen, Pumpen und einen Regenerationsofen |
| Kohlenstoffverbrauch | Nur einmalig verwendbar, sofern nicht wiederverwertet | Mehrere Regenerationszyklen |
| Optimale Passform | Chargenproduktion in der Lebensmittel-, Pharma- und Feinchemie mit variablen Chargengrößen | Große Raffinerien und Wasseraufbereitungsanlagen mit konstanten Durchflussmengen |
Massenkontakt mit granulierte Aktivkohle Dies ist zwar in einer Säule oder sogar in einem Rührbehälter möglich, doch Granulatkohle spielt ihre Stärken vor allem im Dauerbetrieb aus, wo ihre Härte und Regenerierbarkeit die höheren Anschaffungskosten ausgleichen. Viele Anlagen setzen beides ein: Granulatbetten für die Grundlastreinigung und Pulverkohle für Notfälle oder saisonale Farbspitzen.
Regenerierung und Wiederverwendung: Steigerung des Kohlenstoffwerts
Verbrauchtes granuliertes Aktivkohle kann thermisch regeneriert und mehrfach wiederverwendet werden; pulverförmiges Aktivkohle wird in der Regel nur einmal verwendet und anschließend entsorgt, außer in sehr großen Anlagen, in denen es zurückgewonnen wird. Die Wirtschaftlichkeit der Regeneration entscheidet darüber, ob die Entfärbung in großem Maßstab bezahlbar bleibt.
Bei der thermischen Regeneration wird verbrauchtes granuliertes Aktivkohle in sauerstoffarmen Öfen auf 800 bis 1.000 Grad Celsius erhitzt, wodurch die adsorbierten organischen Stoffe verflüchtigt und zersetzt werden. Jeder Zyklus geht mit einem gewissen Verlust an Aktivkohlemasse einher – in der Regel einige Prozent – und kann die Porenstruktur leicht vergröbern, weshalb die Adsorptionskapazität von Zyklus zu Zyklus überwacht wird. Zuckerraffinerien führen eine kontinuierliche Regeneration durch und rechnen mit Dutzenden von Zyklen, bevor ein Austausch erforderlich wird. Bei der chemischen Regeneration, beispielsweise mit Laugenlösungen, lässt sich ein Teil der vorhandenen Kapazität zwar wiederherstellen, diese wird jedoch selten vollständig wiederhergestellt, und es entsteht ein eigener Abfallstrom.
Verbrauchtes Kohlenstoffpulver aus Lebensmittel- und Pharmawerken wird in der Regel nur einmal verwendet, da Reinheitsvorschriften und das Risiko einer Kreuzkontamination eine Wiederverwendung in kleinerem Maßstab unwirtschaftlich machen. Der verbrauchte Kuchen wird entwässert und entsorgt, manchmal unter energetischer Verwertung verbrannt. Ein fairer Vergleich der Optionen erfolgt anhand der Kosten pro Einheit der im Laufe eines ganzen Jahres entfernten Farbe, einschließlich Filtrationsverlusten, Arbeitsaufwand und Entsorgung, und nicht anhand des Preises pro Tonne Aktivkohle.
So wählen Sie die richtige Aktivkohle zur Entfärbung für Ihren Prozess aus
Die Auswahl einer Entfärbungskohle ist eine Frage der richtigen Abstimmung: Man muss das Farbproblem charakterisieren, eine passende Porenstruktur und Reinheitsstufe finden, das Betriebsverfahren festlegen und anschließend alles durch Versuche im Gefäß oder in der Säule überprüfen, bevor man den Prozess hochskaliert.
- Beschreiben Sie die Farbe. Bestimmen Sie die Pigmentgruppe – ob Melanoidin, Karamell, Polyphenol oder synthetischer Farbstoff – sowie deren Molekulargewicht, Ladung und pH-Empfindlichkeit. Die Zusammensetzung bestimmt die geeignete Porengröße.
- An die Porenarchitektur anpassen. Große aromatische Pigmente erfordern eine hohe Mesoporosität, die sich in einem hohen Methylenblau-Wert äußert, während bei gemischten Füllstoffen möglicherweise ein ausgewogenes Verhältnis von Mikro- und Mesoporen erforderlich ist.
- Legen Sie Reinheitsanforderungen fest. Anwendungen in der Lebensmittel- und Pharmaindustrie erfordern niedrige Asche- und Eisenwerte sowie strenge Grenzwerte für Schwermetalle; bei der Behandlung von Industrieabwässern kann zugunsten der Wirtschaftlichkeit ein gewisser Verzicht auf Reinheit in Kauf genommen werden.
- Wählen Sie das Format aus. Pulverförmige Aktivkohle im Chargenbetrieb ermöglicht einen flexiblen, schnellen und kapitalarmen Betrieb; Granulatbetten eignen sich für kontinuierliche, hohe Durchflussmengen mit Regeneration.
- Vor dem Commit überprüfen. Führen Sie Dosis-Wirkungs- und kinetische Jar-Tests oder Säulenversuche mit der tatsächlichen Abwasserlösung durch und erstellen Sie Adsorptionsisothermen, falls die Farbstoffbelastung stark schwankt.
- Vergleichen Sie die Gesamtkosten, nicht den Stückpreis. Die Filterbarkeit, die Dosierungseffizienz sowie die Entsorgungs- oder Regenerationskosten überwiegen in der Regel einen geringen Unterschied beim Kohlenstoffpreis.
Ein Lieferant, der Prüfverfahren dokumentieren, Isothermendaten bereitstellen und die Sortierung an Ihre Lauge anpassen kann, ist mehr wert als ein geringfügig günstigeres Angebot, da die Entfärbung ein fortlaufender Prozess und kein einmaliger Kauf ist.
Häufig gestellte Fragen
Was ist der Unterschied zwischen dem Jodwert und dem Methylenblau-Wert?
Die Jodzahl misst die Adsorption kleiner Jodmoleküle und spiegelt somit die Mikroporenkapazität sowie die Fähigkeit des Kohlenstoffs wider, kleine Verunreinigungen zu binden. Die Methylenblau-Zahl misst die Adsorption eines vergleichsweise großen Farbstoffmoleküls und spiegelt somit die Mesoporenkapazität wider sowie die Entfärbungsleistung. Bei der Farbentfernung ist die Methylenblau-Zahl der Wert, der zuerst verglichen werden sollte, während die Jodzahl bestätigt, dass der Aktivkohle auch für die allgemeine Reinigung geeignet ist.
Ist Aktivkohle zur Entfärbung für Lebensmittel- und pharmazeutische Anwendungen unbedenklich?
Ja, vorausgesetzt, die Sorte wird gemäß den einschlägigen Lebensmittel- oder Arzneibuchvorschriften hergestellt. Spezielle Sorten werden unter qualitätskontrollierten Bedingungen mit strengen Grenzwerten für Asche, Eisen und Schwermetalle hergestellt, und viele werden säuregewaschen, um lösliche Verunreinigungen weiter zu reduzieren. Sie werden zudem nach anerkannten Standardverfahren geprüft, sodass Käufer die Konformität Charge für Charge überprüfen können. Gewöhnliche Industriequalitäten sollten in diesen Anwendungsbereichen niemals als Ersatz für zertifizierte Entfärbungsqualitäten verwendet werden.
Entfernt Aktivkohle Farbstoffe, ohne den Geschmack, das Aroma oder die Nährstoffe zu beeinträchtigen?
Bei richtiger Dosierung wirkt Entfärbungskohle hochselektiv: Sie zielt auf große, aromatische Farbmoleküle ab und lässt Zucker, organische Säuren, Mineralstoffe und Vitamine weitgehend unberührt. Probleme entstehen durch Überdosierung, zu lange Einwirkzeit oder unnötig feine Aktivkohle, die neben der Farbe auch Aromastoffe oder Wirkstoffe entfernen kann. Aus diesem Grund sind Dosis-Wirkungs-Tests am tatsächlichen Produkt und nicht an einer generischen Rezeptur nach wie vor der professionelle Ansatz.